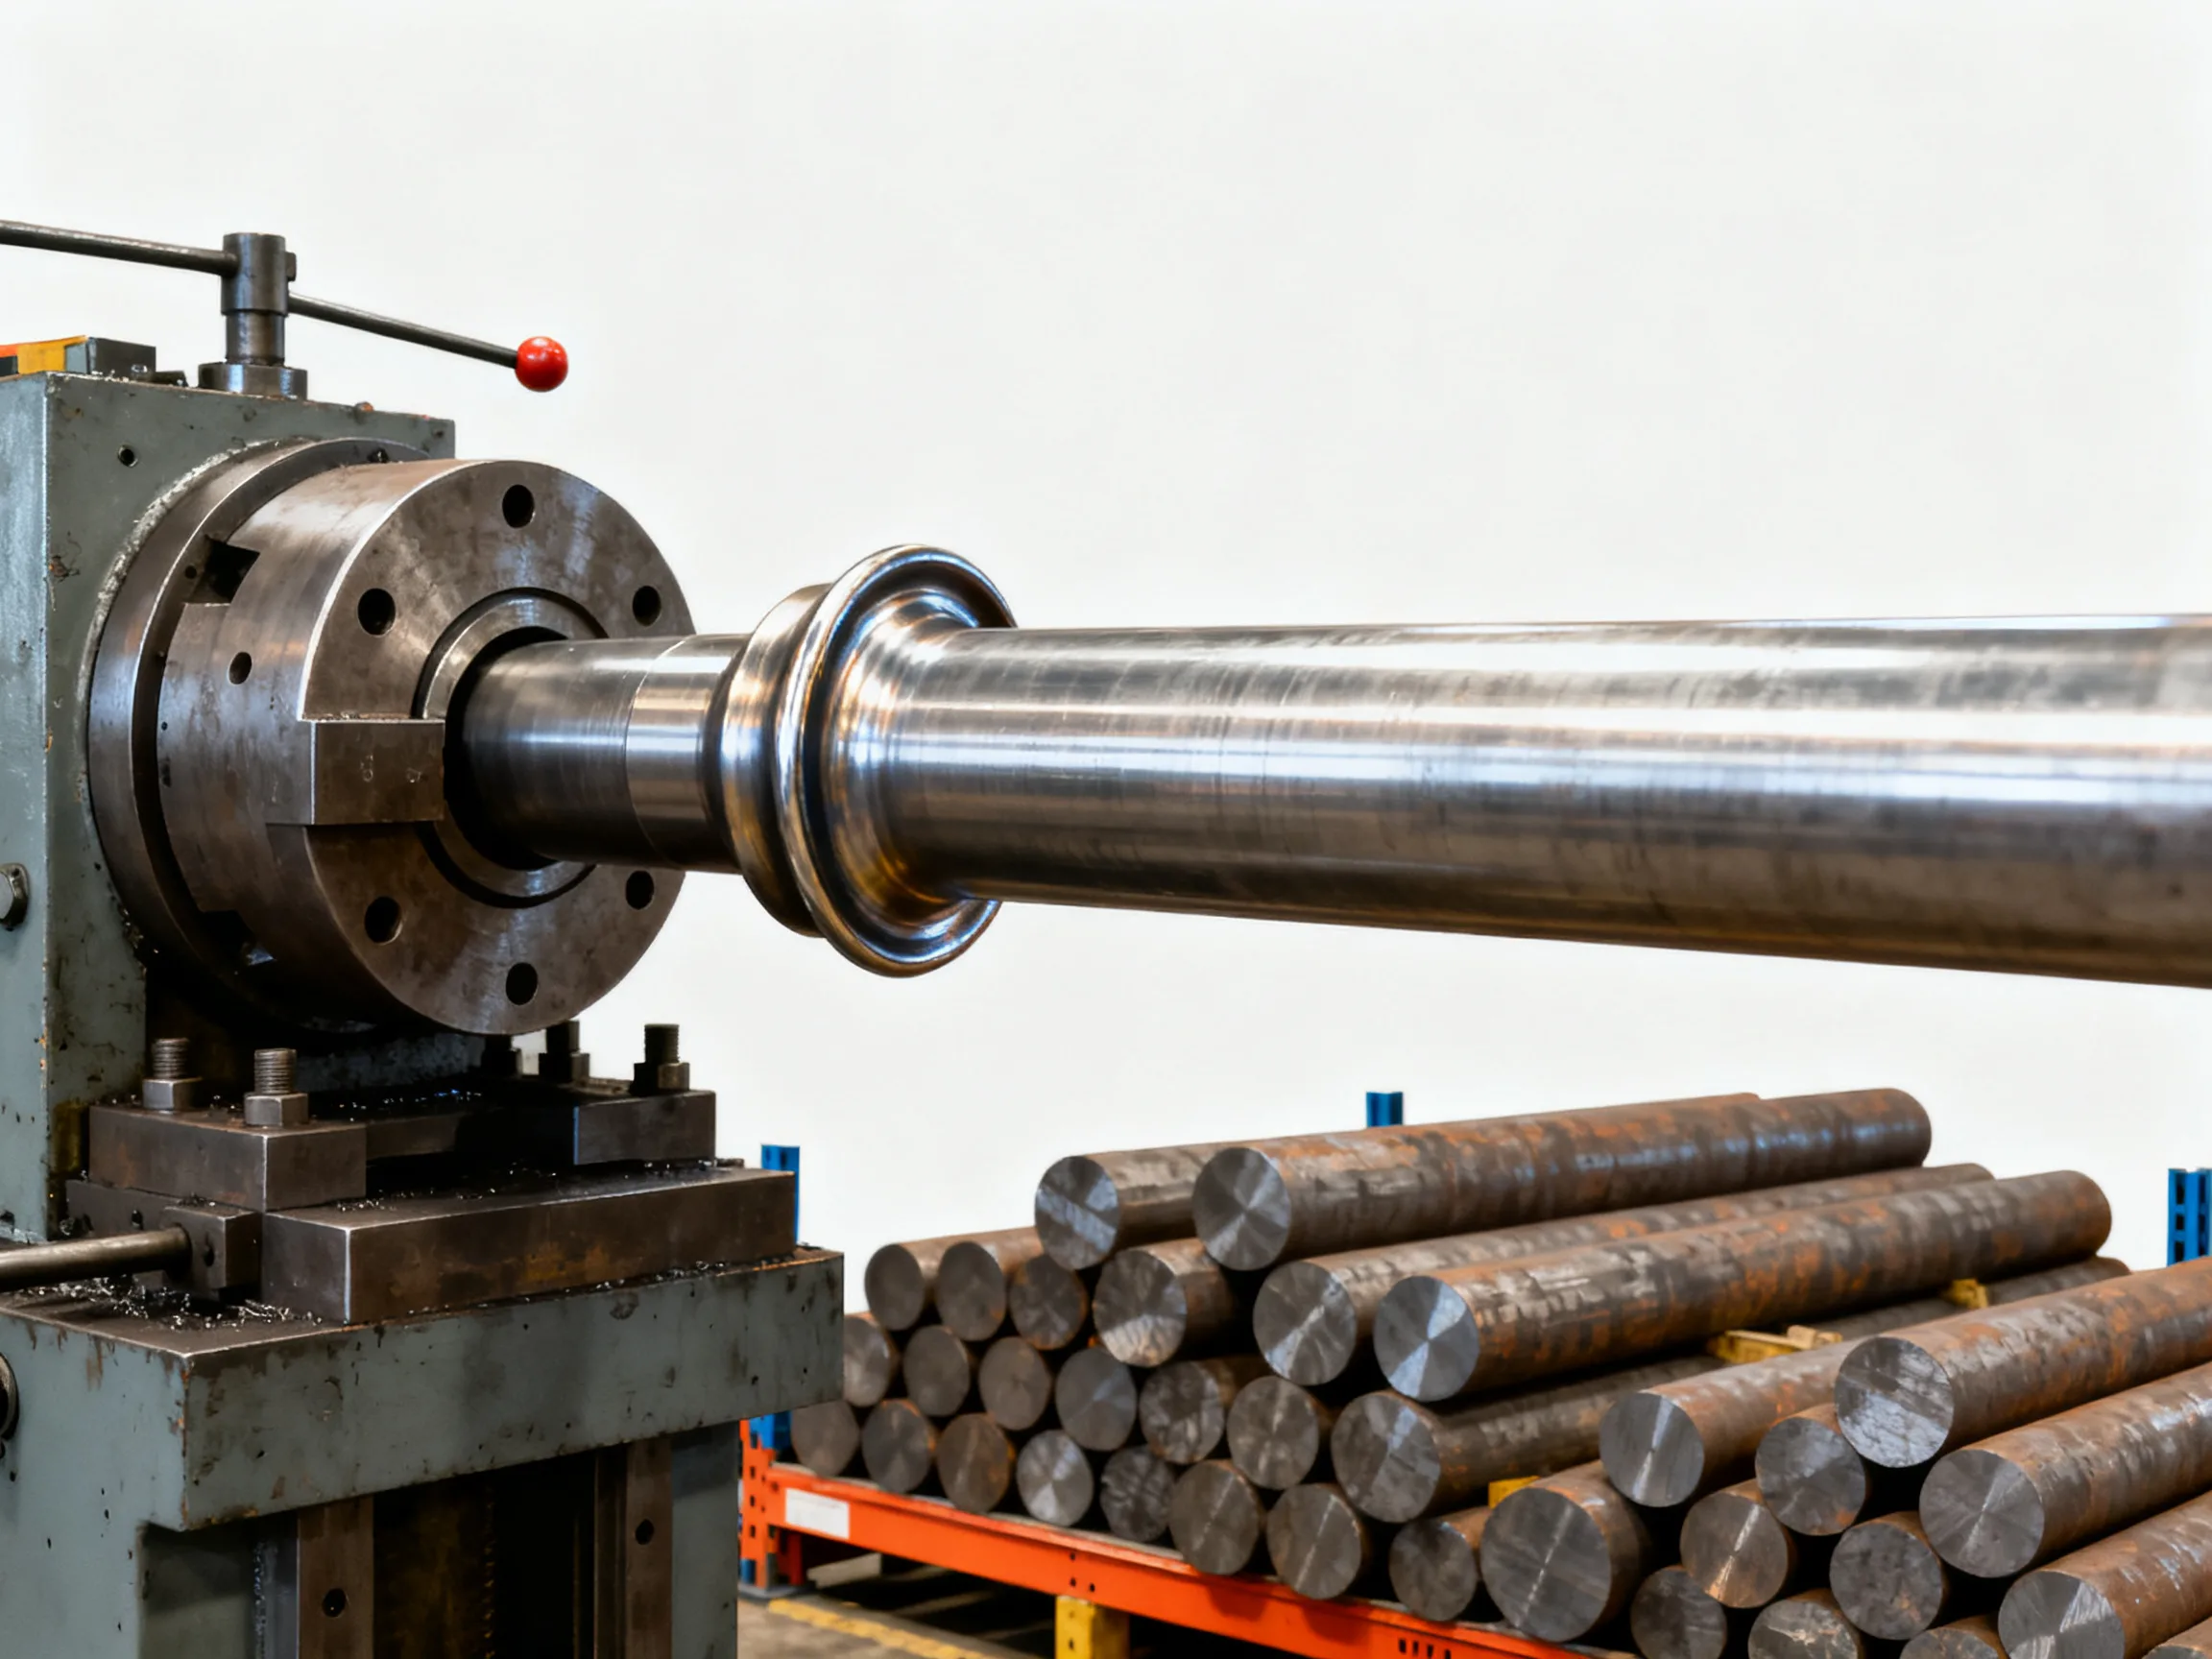
无缝钢管翻边加工,是将管口或管体特定部位通过模具和压力,塑性变形为垂直于管轴线的环状凸缘的工艺过程;它不同于焊接法兰,能实现一体成型、高强度连接,且加工成本在批量生产中更具优势。这种工艺在液压支架、汽车传动轴、压力容器及各类流体管道中得到广泛应用。对于设备制造商而言,选对翻边工艺,意味着密封性能的跨越式提升和泄漏风险的大幅下降。
翻边加工和扩口工艺之间如何选择?
在车间里,常有老师傅把翻边和扩口混为一谈,实则大相径庭。扩口是将管口端部均匀胀大为喇叭状,角度小、长度短,主要用于软管连接或卡套式接头。而翻边则是形成垂直于管轴线的平面凸缘,其宽度和厚度直接关系到连接强度。行业共识认为,当连接处需要承受较大轴向拉力或需要平面密封时,翻边是唯一可靠的选择。
从成品形态看本质区别
扩口件的瓶颈处存在明显的锥度过渡,而翻边件根部呈现圆弧过渡、端面平整。在建筑工程和消防管路中,翻边松套法兰能允许管道自由伸缩,这是单纯扩口结构无法实现的。
翻边工艺的适用场景
- 液压系统高压油管连接
- 换热器管板与管束的胀接辅助
- 排水管道系统中的柔性接口
- 对密封面平面度要求高的场合
冷翻边与热翻边的工况选择
根据材质和壁厚,翻边加工分为冷锻和热锻两大流派。冷翻边适应于低碳钢、不锈钢薄壁管,在室温下用高压力一次成型,表面氧化少、尺寸精度高。热翻边则针对壁厚大于6mm或高合金钢管,需将管端加热至相变温度以上,降低变形抗力,防止开裂。
冷翻边的最佳工艺窗口
对于Q235B及20#无缝钢管,壁厚小于4mm时,冷翻边效率极高。实际操作中,模具间隙通常控制在管壁厚度的110%至120%之间。间隙过小,管壁减薄率会突破15%的安全红线;间隙过大,则会出现起皱和塌肩。
热翻边的加热温度与保温时间
行业经验数据表明,碳钢热翻边加热温度以850℃至1050℃为宜,保温时间按每毫米壁厚1至1.5分钟计算。操作要诀在于,翻边完成前必须保证终锻温度高于800℃,否则会在法兰根部产生裂纹。实际操作路径:加热炉升至设定温度,放入管端,保温,取出,在液压翻边机上一次成型,最后缓冷。
无缝钢管翻边系数及模具尺寸计算
翻边系数是衡量变形程度的核心参数,定义为翻边前孔径与翻边后外径之比。行业内把极限翻边系数作为设计红线,工程师在图纸阶段必须对此进行校核。
翻边系数怎么计算?
对于预制孔翻边,计算公式为:K = d₀ / D,其中d₀为预制孔直径,D为翻边后凸缘外径。业内专家指出,普通碳钢的单次极限翻边系数通常控制在0.65至0.75区间内。若计算值小于极限系数,则需采用分次翻边或预热处理。
模具圆角半径取值参考
凸模圆角半径对成型质量影响显著。数值模拟和实验均表明,凸模圆角半径r与管壁厚度t的比值,对于软钢取4至6倍,对不锈钢取6至10倍。以89×4规格的20G锅炉管为例,建议凸模圆角取16mm至24mm,凹模圆角可稍小,约为2至4倍壁厚。
液压翻边机操作步骤及缺陷防治
液压翻边机是当前主流设备,其操作路径具有极强的可验证性。以下为针对φ76mm×4mm 20#无缝钢管的典型操作流程。
实操步骤
1. 检查坯料管口端面,切割面倾斜度不大于2mm,清除内外毛刺。
2. 将管件套入凹模定位套,使翻边长度预留值满足计算要求。
3. 启动液压站,调整系统压力至设备铭牌额定值的70%至80%。
4. 按下滑台进给按钮,观察压力表指针,保持匀速推进,避免冲击。
5. 保压3至5秒,消除回弹,然后退模取出工件。
6. 检测翻边外径、端面平面度及厚度减薄率。
常见缺陷形成机理与对策
- 根部裂纹:多因原料管存在原始微裂纹或加热温度不足。对策:增加预热段保温时间。
- 喇叭口外缘起皱:多为压边力过小或模具间隙不均。对策:调整压边圈压力,并重新对中阴阳模。
- 厚度减薄超差:减薄率超过20%会导致连接强度失效。对策:增大凸模圆角,分两次翻边。
- 表面划伤:模具硬度不够或润滑不良。对策:使用二硫化钼润滑剂,模具表面镀铬处理。
翻边加工价格怎么算?四大计费维度解析
在采购询价时,客户最常问的就是“这根管子翻个边要多少钱”。事实上,翻边加工费用并非按单个简单累加,其价格构成遵循特定逻辑。
模具分摊与批量效应
定制非标尺寸的翻边模具,费用通常在千元级别。这一成本在单件加工中占比极高,但在1000件以上的批量加工中,模具费摊销后每件成本可降低至个位数。因此,批量越大,单件加工价格越低是翻边加工领域的铁律。
材料壁厚与设备吨位正相关
加工费与设备吨位直接挂钩。通常63吨液压机适合加工壁厚4mm以下小管,100吨适合中等规格,250吨以上才能稳定加工壁厚超过8mm的大管。设备吨位越大,台时费越高。参考国内市场的公开报价区间,常规小口径薄壁管翻边加工费单件在0.5元至2元之间,大口径厚壁管则在5元至15元每件。据工信部发布的机械行业景气数据,近年液压成型类零部件加工价格整体保持平稳。
翻边加工的应用场景与选型建议
在工程实践中,翻边工艺是解决管道连接泄漏的利器。尤其是需要频繁拆卸检修的管路段,翻边松套法兰优势明显。
高洁净要求的医药级管路
对于304/316L不锈钢管,翻边后配合聚四氟乙烯垫片,能满足GMP洁净度要求。此时应优先选用内翻边工艺,保证介质接触面无死角。
高压力下的矿山液压支架
这类工况对翻边强度要求极高,需严格控制翻边根部圆角,且钢管翻边后进行超声波探伤。部分具备液压系统集成能力的加工厂,提供从下料、翻边到总成的全流程服务。
关于翻边加工,技术人要懂的三个问题
翻边后法兰面如何保证密封性?
密封的关键在于端面平面度和表面粗糙度,行业通常要求平面度不大于0.05mm,粗糙度Ra不大于3.2μm。对于软钢材料,若一次翻边后平面度不合格,可增加一道精压工序。精压时,对端面施加相当于屈服强度120%的压强,即可获得理想密封面。
薄壁不锈钢管翻边为何容易开裂?
薄壁奥氏体不锈钢在变形时会产生明显的加工硬化,极限翻边系数远大于碳钢。应对策略是选用专用不锈钢翻边油,并降低冲压速度至10mm/s以下。若仍开裂,则需在翻边前对管口进行350℃的低温退火,消除冷作硬化层。
翻边钢管能否替代焊接法兰使用?
在其他条件相同时,翻边松套法兰的耐压能力与对焊法兰存在差距。对于公称压力≤2.5MPa的工况,翻边完全能胜任;对于更高压力或温度剧烈交变的场合,采用焊接法兰连接仍是最稳妥的方案。因此,两者是互补关系,而非替代关系。一个实用的规避原则是,在设计阶段尽量选通用规格的钢管进行翻边,便能在性能和成本之间找到较好的平衡点。