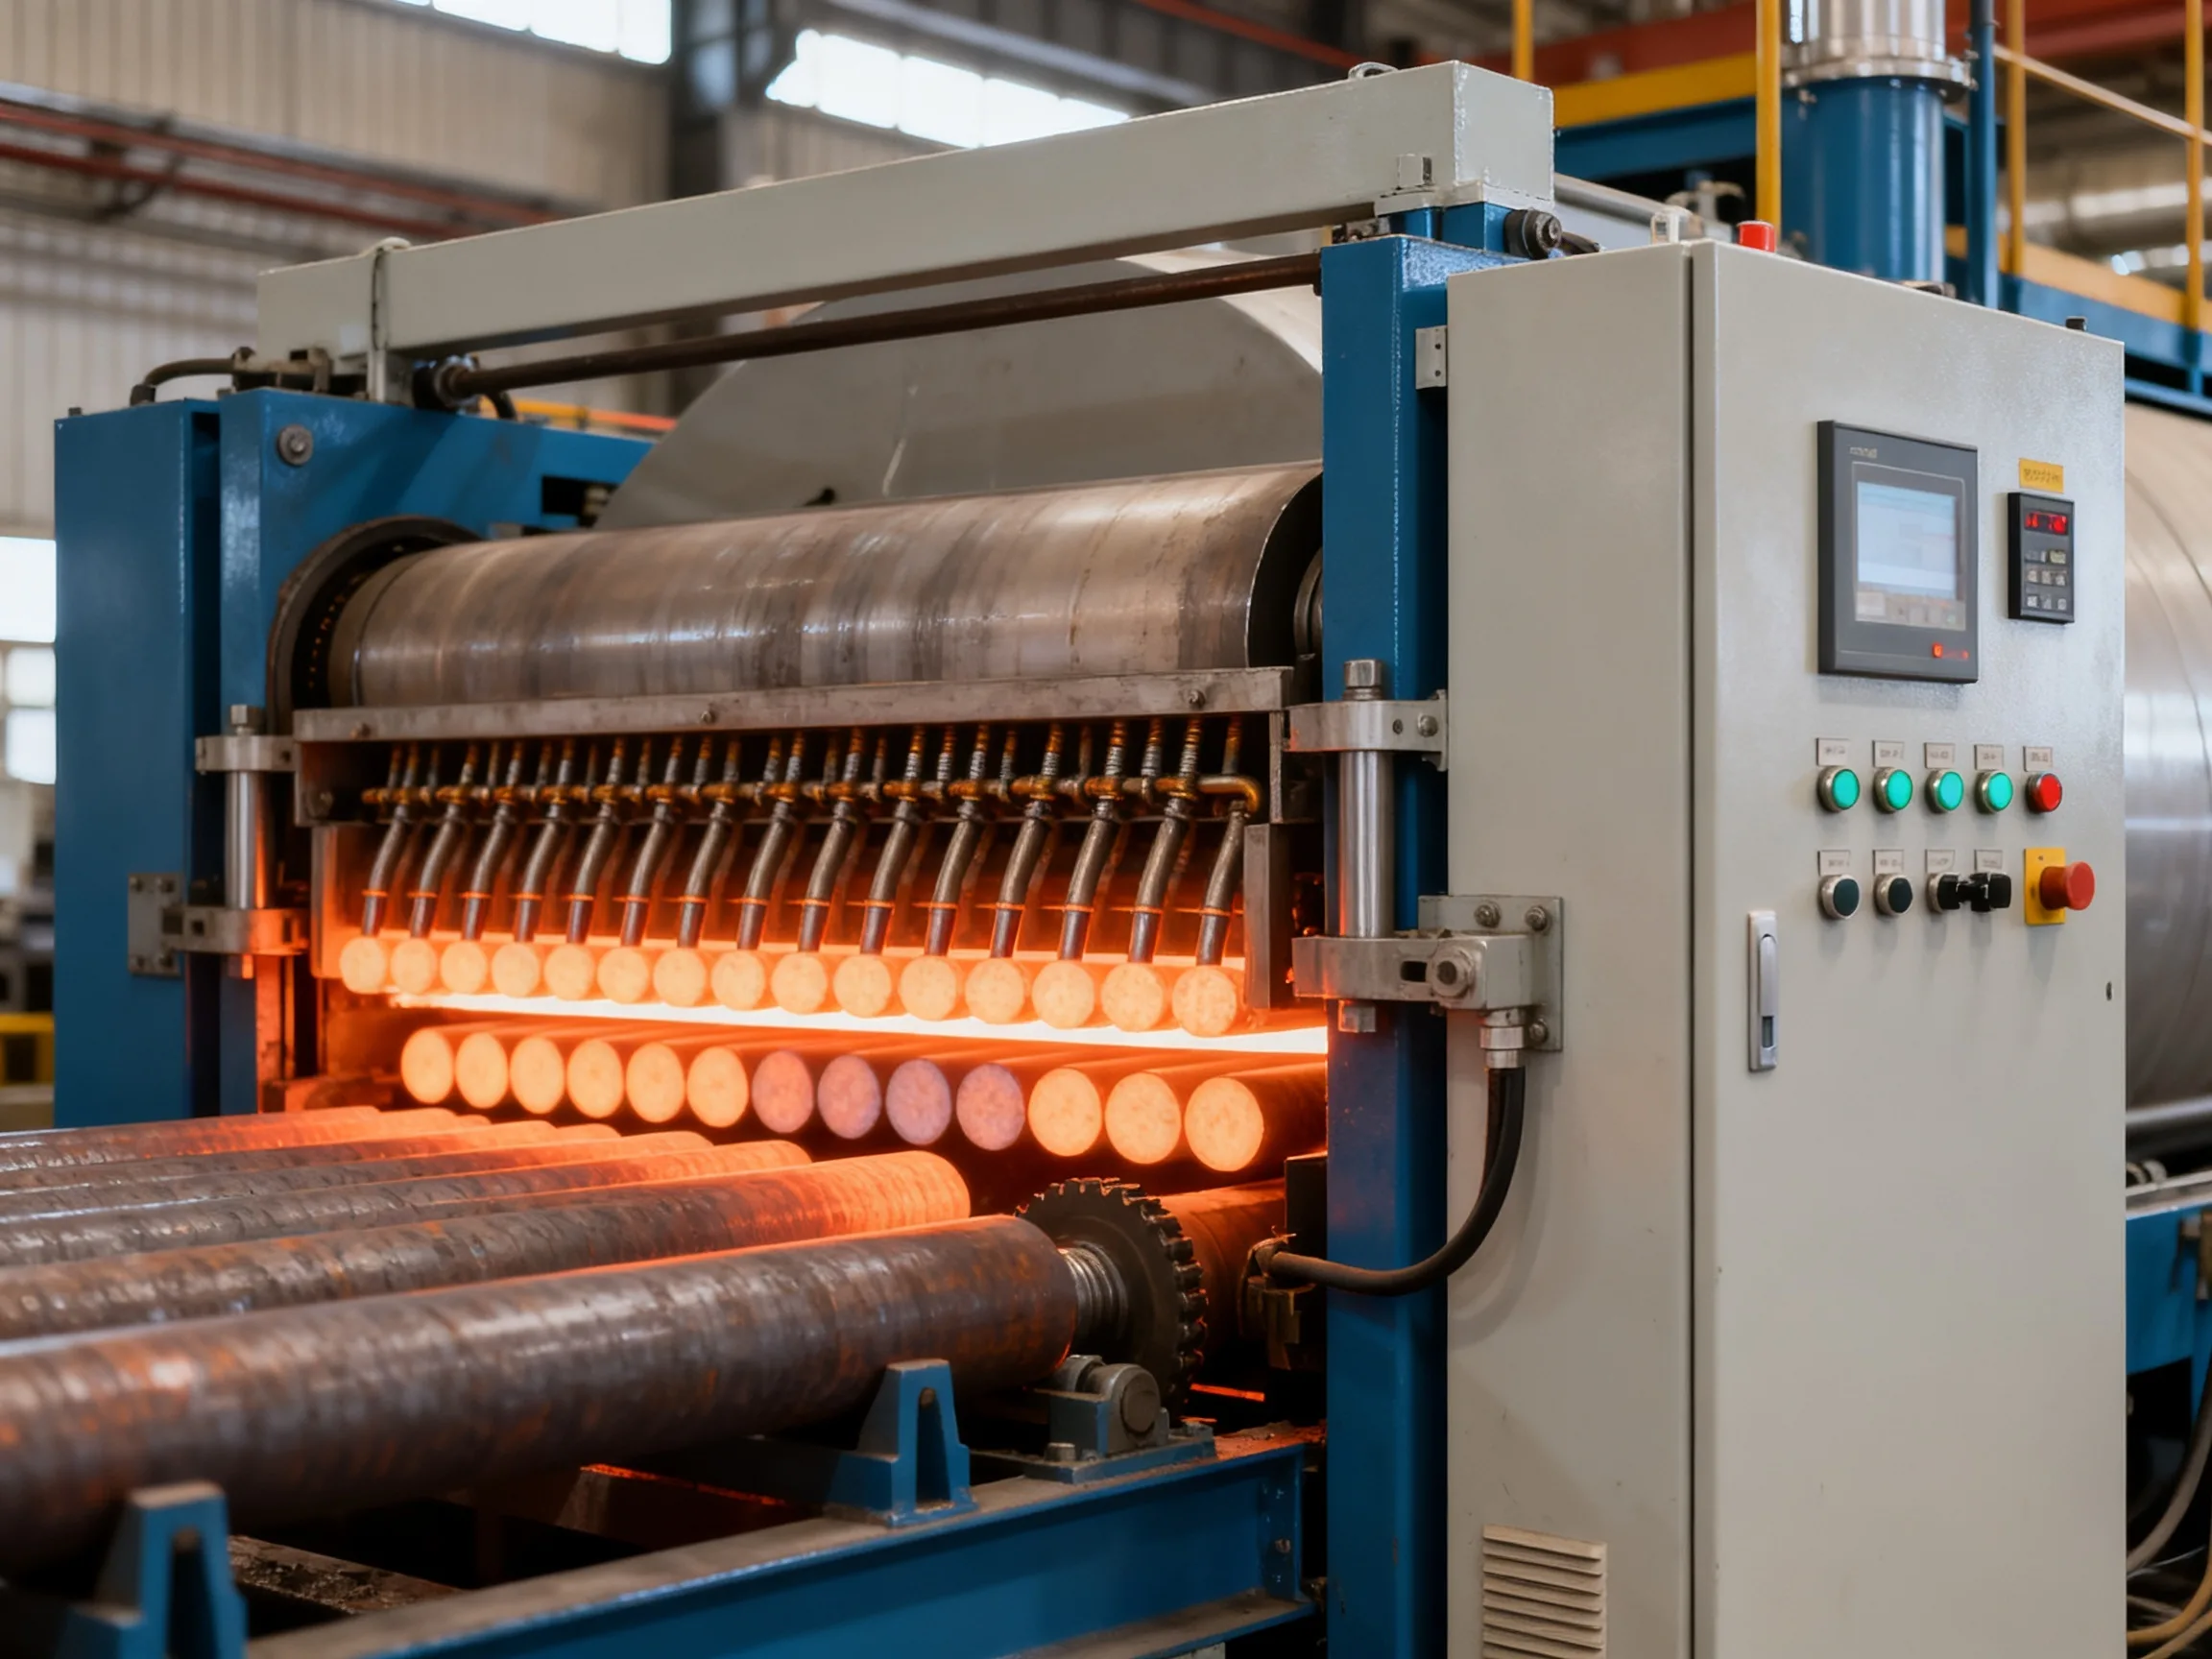
圆钢车间选配退火炉,核心看钢种工艺、生产批量和能耗红线,没有“万能炉”,只有“匹配炉”——先定退火曲线,再选炉型结构,最后算经济账,顺序不能反。
先搞懂退火炉是给谁干活的
圆钢车间的退火炉不是万能加热设备,它服务的对象很明确:为后续拉拔、冷镦、切削或最终热处理提供组织准备。车间里常见的圆钢退火需求无外乎几种——球化退火(冷镦钢、轴承钢)、软化退火(中碳钢、合金结构钢)、去应力退火(焊接件或粗加工后),以及少数情况下的再结晶退火。
业内专家指出一个常见误区:很多车间把退火炉当成简单的“烧热再冷却”,忽略了退火三要素:加热温度、保温时间、冷却速度。这三要素直接决定圆钢硬度是否均匀、球化率是否达标、脱碳层是否可控。选炉子第一步不是看炉子外形多大多气派,而是看你手里那批圆钢的退火工艺曲线长什么样。
工艺曲线决定炉型天花板
圆钢退火工艺曲线大致分两类,选炉思路截然不同:
- 等温退火曲线:加热到Ac3以上(亚共析钢)或Ac1以上(过共析钢)保温,然后快速冷却到Ar1以下等温,再空冷。这种曲线要求炉子必须具备快速降温能力,普通自然降温炉做不到,得选带强制风冷或水冷夹套的炉型。
- 连续缓冷曲线:加热保温后,以极慢速度随炉冷却(通常5-15℃/小时)。普碳钢小方坯或某些合金钢软化退火常用。这种曲线对炉子降温能力要求低,但要求保温均匀性和炉体密封性极强,否则靠近炉门和炉后墙的圆钢硬度会不一致。
炉型选配:井式炉、台车炉、罩式炉到底怎么挑
圆钢车间的退火炉选型,本质上是在产能、均匀性、占地、能耗四者之间做取舍。没有绝对好坏,只有适不适合你的装炉方式。
井式炉:适合长料、小批量、多品种
井式炉是垂直装料,圆钢悬吊或竖立放入炉膛。它的优势非常明显:长径比大的圆钢(6米-12米)不易弯曲变形,炉温上下区独立控制,调整工艺灵活。缺点是装炉量受炉深限制,上下温差控制对操作工要求高。
车间场景匹配:
- 圆钢规格多、每批吨位小(≤20吨/批)
- 天车吊装便利,有足够的厂房高度(炉子地上部分+地下部分占高度约8-12米)
- 球化退火和软化退火交替进行,需要频繁改变工艺参数
台车炉:重载、大批量、粗放型生产首选
台车炉是底部带轨道的炉子,圆钢码放在台车上推进去。这类炉子在圆钢车间的出镜率最高,因为装炉量可以做到30吨到80吨,而且装卸料方便,叉车或天车一钩就能换一批料。缺点是炉内温度均匀性受码料方式影响大,甚至出现“靠烧嘴黑、靠炉门热”的经典问题。
车间场景匹配:
- 批量大且圆钢规格相对集中(比如常年生产Φ20-Φ50的45#钢)
- 对退火硬度均匀性要求不是极高(普通软化退火够用)
- 地面空间充足,厂房高度受限(台车炉总高一般不超过6米)
罩式炉:对温度均匀性有偏执要求的车间选它
罩式炉是“炉罩”盖在料垛上,底部和四周加热,内罩强制对流循环。它最大的卖点是气氛可控、温度均匀性极佳(±5℃以内),非常适合轴承钢、齿轮钢、冷镦钢的球化退火。缺点是装料、卸料周期长,产能低于台车炉,而且投资成本明显偏高。
车间场景匹配:
- 下游客户对球化率、脱碳层有严格检测要求(标准件、轴承企业)
- 生产节奏不急,可以接受24-36小时的单炉周期
- 资金充裕,看重产品溢价而非产量堆头
连续退火炉:圆钢车间慎入
连续炉(辊底式、网带式、步进式)适合钢管、线材这类截面小、长度规整的轧材处理。圆钢直径大、长度杂、码料方式不统一,硬上连续炉大概率是给自己挖坑。除非你车间的圆钢全部是单一规格、大批量、常年不停产的刚性需求,否则不建议优先考虑。
能耗对比:别只看铭牌功率,要看“有效热效率”
圆钢退火是热加工车间里耗电或耗气的“大户”,选炉时把能耗账算清楚,比谈设备单价重要得多。行业共识认为,退火炉运行10年的能耗费用是设备采购价的3-5倍。
| 炉型 | 常用热源 | 每吨圆钢平均能耗(参考区间) | 热效率特点 |
|---|---|---|---|
| 井式炉 | 电/天然气 | 280-450 kWh/t (电) | 炉体散热面积大,保温是关键 |
| 台车炉 | 天然气/电 | 220-380 kWh/t (电) | 台车蓄热大,周期性散热明显 |
| 罩式炉 | 电+强对流 | 300-500 kWh/t (电) | 对流循环提升均匀性,但风机耗电占比高 |
关键判断点:如果当地电价高于0.7元/度,天然气价格低于3.5元/立方米,优先考虑燃气台车炉或燃气井式炉;反之则选电阻炉。炉衬材料直接决定能耗水平——全纤维炉衬比砖砌炉衬节能约15%-20%,投资回收期一般不超过1.5年。
冷却方式:被低估的“第二加热系统”
圆钢退火用户往往盯着加热段,忽略冷却段。实际上退火质量一半败在冷却环节。选炉时必须确认三个冷却问题:
- 能否控制冷却速率?按工艺曲线需要30℃/小时还是50℃/小时?炉子是否具备毫伏级调节能力?
- 是否有强制冷却装置?循环风机、冷却水套、内外置换热器,至少要有两套独立手段应对不同钢种和季节环境温度。
- 冷却均匀性如何验证?选炉时要求厂家提供同类炉型的“九点测温”数据报告,而不是只看说明书。
简易风冷改造方案:很多老炉子可以救
如果你的车间已经有一台旧台车炉,退火硬度批间差大,不一定要换炉。加装炉内高速循环风机和炉顶排风管,能有效缩小炉内上中下温差。改造费用通常是新炉价格的15%-25%,但效果提升明显。值得注意的,这种改造方案最适合软化退火,不太适合要求严格的球化退火。
自动化程度:别为了“行业标杆”买单
圆钢车间的退火炉自动化不是越强越好。全自动炉温曲线编程、铠装热电偶、PID调节这些是标配。但全自动上下料系统、自动装出炉机器人这些高级配置,要根据车间人力成本来定。一个简单判断标准:
- 车间月产量低于5000吨,人工上下料足够,买自动物流系统回不了本
- 月产量稳定超过10000吨,且圆钢规格单一,自动装出炉系统能减少天车占用时间,提升流转效率
- 工艺工程师水平一般,优先选“傻瓜式”程序化温控系统,减少人为干预失误
价格行情与预算分配
圆钢车间问“退火炉多少钱一台”,这个问题没有标准答案。设备报价受炉膛容积、加热功率、炉衬材质、自动化程度影响极大。以常见的碳钢软化退火台车炉为例:
- 5吨级台车炉(炉膛约2m×1.5m×1.2m),中档配置,价格区间大致在30-60万元
- 15吨级台车炉(炉膛约4m×2.5m×2m),价格区间大致在80-150万元
- 类似的井式炉因结构简单,同等装载量价格通常比台车炉低20%左右
- 带强对流系统的罩式炉,同等装载量价格可能比台车炉高50%以上
预算分配建议:炉本体占65%-70%预算,控制系统占10%-15%,炉衬材料占10%-15%,安装调试及辅助设施占5%-10%。如果想要含真空系统或保护气氛系统,预算需要额外增加15%-30%。
关键配套设施:买炉子的钱只是开始
很多车间选炉时只盯着炉子本身,忽略了配套成本,结果预算超支甚至影响投产进度。
- 电力增容:电阻炉功率大,老车间变压器通常不够用。增容改造费用有时能占到设备款的30%。选炉前先查车间现有变压器余量。
- 天然气管道铺设:如果选燃气炉,气源压力、管道口径、调压站位置都会影响安装费用。部分地区还需要报装审批,周期最长可能达到4-6个月。
- 基础制作:台车炉和井式炉对基础要求不同,井式炉需要深挖基坑(地下深度常达2-4米),地下水位高的地区防水施工费用不低。
- 废气排放与环保验收:退火炉属于工业炉窑,燃气炉氮氧化物排放、噪声指标都要过环评。建议预算中预留5%-8%用于环保配套设备。
选配流程:六步走,不踩坑
第一步:梳理圆钢钢种谱系。把车间常年生产的牌号列出来,标注各自退火工艺区间,找出最高温度需求和最短冷却速率要求,这是选型的硬边界。
第二步:核算单批装炉量和年产能。日产量目标÷单炉有效周期=所需炉次,炉次×平均装炉量=单台炉日产能。这里要留出20%余量,因为设备检修、停电、工艺调整都会吞掉时间。
第三步:确定热源和温控精度。有天然气管网的车间优先考虑燃气炉,电价便宜且稳定的地区选电阻炉。轴承钢球化退火要求温度均匀性±8℃以内,普通结构钢软化退火±15℃足够。
第四步:实地走访至少三家炉厂的在用车间。别光看宣传册,让厂家带你去正在运行的同类炉前看看,摸一下炉壳温度,看一下出炉圆钢的颜色均匀性,蹲一小时记录炉温波动曲线。
第五步:签技术协议而不是只签商务合同。把空炉升温时间、满载升温时间、炉温均匀性、保温性能(炉壁温升)、能耗指标、关键部件质保期全部写进技术附件。尤其要明确热电偶数量与位置、控温区数量。
第六步:预留试生产期和验证料。新炉安装调试完成后,至少准备两炉同批次圆钢做效果验证,检验硬度均匀性、脱碳深度、金相组织合格率。比对值与老炉子或外协数据对齐,不达标不验收。
常见问题速答
圆钢退火炉选型用燃气好还是电加热好
看车间所在区域的能源价格和供应稳定性。天然气价格低于3元/立方米的地区,燃气炉运行成本优势明显;峰谷电差价大的区域,电阻炉可以通过夜间谷电蓄热大幅降低费用。另外,燃气炉对安全管理和维护人员技能要求更高,配备专业人员的情况下再作选择。
老车间改造,空间有限怎么选退火炉
优先考虑井式炉,它占据的地面面积在所有炉型中最小,地上高度可以通过地坑深度来部分消化。如果连井式炉的地坑条件都不具备,可考虑定制窄长型台车炉或双门贯通炉,但非标设计会带来一定的成本增加和交货期延长。
圆钢退火后脱碳层超标,是炉子问题还是工艺问题
先验证炉内气氛。电阻炉若密封性好,脱碳主要因为加热时间过长或炉内含氧量偏高。燃气炉则要检查燃烧产物二氧化碳比例。通过调节炉内气氛(滴注甲醇、氮气保护或喷涂防氧化涂料)并缩短保温时间,通常能明显改善。如果调整工艺后仍不稳定,再检查炉体密封条和热电偶准确性。
圆钢车间选退火炉,本质是选一种长期的生产节奏和成本结构。炉型、热源、冷却方式、自动化水平都要围绕你手头那批钢种和下游客户的验收标准来定。先把自己的工艺账算明白,再去和炉厂谈技术细节,就不会被销售话术带偏节奏。